

Авторы:
А.А. Чувашов, Т.Ю. Добринская
ООО «Нева Технолоджи»
Рассмотрен общий объединяющий принцип для подготовки и решения задач разметки, сборки, сварки с применением системы лазерного проецирования с последующей оценкой эффективности и окончательным внедрением решения в производство.
Ключевые слова: система лазерного проецирования, лазерный трекер, машиностроительное производство, сварка, разметка под механическую обработку.
Введение
Основной областью применения систем лазерного проецирования является производство изделий из полимерных композиционных материалов. В данной отрасли проекторы используются для последовательной засветки цветового шаблона для указания места выкладки. Использование проекторов в этих целях получило широкое применение на предприятиях, занимающихся производством изделий из ПКМ для авиационной и космической отрасли.
Компания ООО «Нева Технолоджи» является пионером в интеграции проекционных технологий на территории Российской Федерации. Первые поставки систем начались в 2007 году, в данное время в России на разных заводах функционирует более 100 поставленных приборов. Специалисты компании проводят регулярные консультации для пользователей, а также осуществляют полную поддержку поставленного парка оборудования.
Обратная связь от действующих и потенциальных заказчиков, глубокое погружение в поставленные задачи и тесная взаимосвязь с производителями проекционных систем привели к расширению сфер применения проекторов и на другие отрасли и задачи. Специалистами ООО «Нева Технолоджи» было разработано, продемонстрировано и интегрировано в производственный процесс несколько концепций использования систем лазерного проецирования под разметку, сборку и сварку на различных машиностроительных производствах. Были разработаны решения «под ключ», которые включили в себя этапы отработки процессов на конкретных единичных объектах и внедрение лазерных проекторов в существующие процессы производства.
Особенности
Основным отличием решения задач интеграции лазерных систем проецирования в процесс ручной выкладки изделий из ПКМ от интеграции в процесс разметки/сборки/сварки (кроме условий эксплуатации) является подготовка данных. В большинстве случаев для производства изделий из композитов используется специализированное ПО, которое делает послойное моделирование с учетом особенностей материала, а потом экспортирует эти данные (расположение точек для привязки проектора, данные для проецирования) в формат системы лазерного проецирования (Spatial Analyzer, PolyWorks). Для решения задач последовательных операций создания объемных конструкций подобного специализированного ПО нет. Кроме этого, данные программы используются для управления измерительными приборами, которые необходимы для создания системы привязок, ввода проектора в систему координат объекта, создание данных для проецирования. Классическим примером такого прибора является лазерный трекер. ООО «Нева Технолоджи» поставляет и выполняет измерительные работы трекерами API и АЛЬТАИР, а также проводит полный цикл поддержки данных приборов. Требования по метрологическому сопровождению исходят из основных принципов работы системы лазерного проецирования: лазерный проектор понимает свое положение относительно объекта проецирования после того, как отсканирует светоотражающие марки на объекте, причем положение этих марок должно полностью соответствовать их координатам в математической модели. После успешной привязки оператор может поочередно засветить с помощью проектора световые шаблоны с высокой точностью и в требуемой последовательности. Именно лазерный трекер позволяет оптимизировать и усовершенствовать рабочее место, делая использование системы лазерного проецирования более оптимальным.
Порядок подготовки к интеграции систем
Далее необходимо выделить несколько общих принципов для внедрения системы лазерного проецирования:
Примечание. Для работы с системой лазерного проецирования необходимо работать с математической моделью объекта, которая содержит в себе объект проецирования, а также контуры, которые будет необходимо высвечивать, в зависимости от задачи. Также трехмерная модель может быть использована для работы с лазерным трекером. Таким образом, в случае наличия только двумерных чертежей, существует необходимость создания трехмерных объектов.
- Предварительные работы, которые включают в себя:
- ознакомление с существующим процессом разметки (сборки, сварки) и его подробным анализом, который позволяет выявить его слабые места;
- оценку времени производства при существующем процессе;
- изучение и анализ рабочего места;
- измерение получаемых изделий (выборка из нескольких изделий партии) и сравнение с заданными по технической документации параметрами;
- разработку предварительного процесса разметки на основе полученных данных с использованием проекционного и измерительного оборудования.
Примечание. Для работы с системой лазерного проецирования необходимо работать с математической моделью объекта, которая содержит в себе объект проецирования, а также контуры, которые будет необходимо высвечивать, в зависимости от задачи. Также трехмерная модель может быть использована для работы с лазерным трекером. Таким образом, в случае наличия только двумерных чертежей, существует необходимость создания трехмерных объектов.
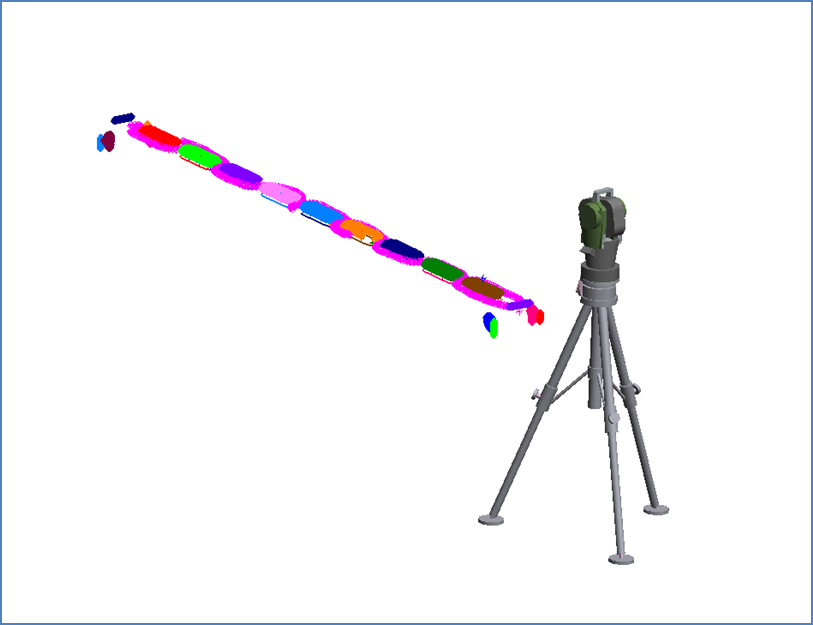
Рис. 1 Пример измерения объекта лазерным трекером для дальнейшего вписывания в математическую модель объекта и создания системы привязки на рабочем месте.
Далее необходимо выделить несколько общих принципов для внедрения системы лазерного проецирования:
2.Подготовительные работы, которые позволят отработать и откорректировать разработанный процесс разметки. К таким работам относятся:
Помимо выше указанных пунктов, этот этап включает в себя предварительную подготовку баз данных требуемых контуров для проецирования на основании математической модели с использованием программного продукта, такого как Verisurf (или современного аналога – PolyWorks). Также при подготовке данных для проецирования можно подготовить информацию с дополнительными инструкциями для рабочего, чтобы облегчить понимание процесса интеграции новой системы и работы с ней на начальном этапе. Для определения общей площади нового рабочего места, оснащенного технологией лазерной разметки, рекомендуется сделать моделирование рабочего места. Данная модель позволит определить близкое к оптимальному расположению системы/систем лазерного проецирования, проанализировать удобство рабочего места для рабочего, определить, какая потребуется общая площадь.
2.Подготовительные работы, которые позволят отработать и откорректировать разработанный процесс разметки. К таким работам относятся:
- создание математической модели;
- моделирование модернизированного рабочего места под работу с системой лазерного проецирования (с учетом особенностей процесса, необходимости размещения системы привязки, удобства работы, фиксации объекта и т.д.);
- возможность размещения марок привязки проектора;
- доработку существующего рабочего места для фиксации объекта разметки;
- работы по измерению объекта, вводу в систему координат этого объекта, измерение системы привязок в системе координат объекта и выдачу данной информации для добавления в базу для проецирования.
Помимо выше указанных пунктов, этот этап включает в себя предварительную подготовку баз данных требуемых контуров для проецирования на основании математической модели с использованием программного продукта, такого как Verisurf (или современного аналога – PolyWorks). Также при подготовке данных для проецирования можно подготовить информацию с дополнительными инструкциями для рабочего, чтобы облегчить понимание процесса интеграции новой системы и работы с ней на начальном этапе. Для определения общей площади нового рабочего места, оснащенного технологией лазерной разметки, рекомендуется сделать моделирование рабочего места. Данная модель позволит определить близкое к оптимальному расположению системы/систем лазерного проецирования, проанализировать удобство рабочего места для рабочего, определить, какая потребуется общая площадь.
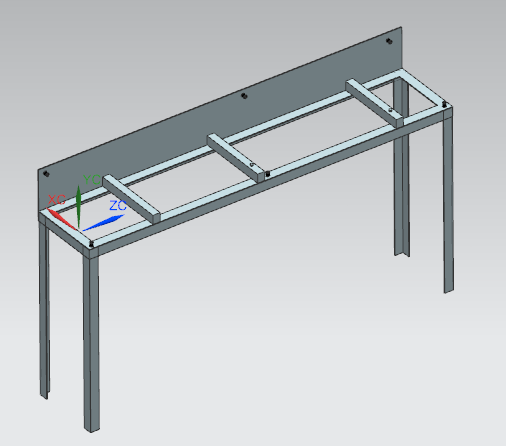
Рис. 2 Пример разработки модели рабочего стола под разметку балок.
3.Третий этап включает в себя окончательную отработку и корректировку технологического процесса с использованием лазерных проекторов. Так, например, в реализованных проектах при отработке на реальном объекте были откорректированы следующие моменты:
Помимо выше указанных пунктов, этот этап включает в себя предварительную подготовку баз данных требуемых контуров для проецирования на основании математической модели с использованием программного продукта, такого как Verisurf (или современного аналога – PolyWorks). Также при подготовке данных для проецирования можно подготовить информацию с дополнительными инструкциями для рабочего, чтобы облегчить понимание процесса интеграции новой системы и работы с ней на начальном этапе. Для определения общей площади нового рабочего места, оснащенного технологией лазерной разметки, рекомендуется сделать моделирование рабочего места. Данная модель позволит определить близкое к оптимальному расположению системы/систем лазерного проецирования, проанализировать удобство рабочего места для рабочего, определить, какая потребуется общая площадь.
- количество положений объекта для разметки;
- расположение системы привязки;
- доработка системы фиксации объекта в процессе разметки;
- определение реального оптимального положения проектора.
Помимо выше указанных пунктов, этот этап включает в себя предварительную подготовку баз данных требуемых контуров для проецирования на основании математической модели с использованием программного продукта, такого как Verisurf (или современного аналога – PolyWorks). Также при подготовке данных для проецирования можно подготовить информацию с дополнительными инструкциями для рабочего, чтобы облегчить понимание процесса интеграции новой системы и работы с ней на начальном этапе. Для определения общей площади нового рабочего места, оснащенного технологией лазерной разметки, рекомендуется сделать моделирование рабочего места. Данная модель позволит определить близкое к оптимальному расположению системы/систем лазерного проецирования, проанализировать удобство рабочего места для рабочего, определить, какая потребуется общая площадь.
Примеры и результаты внедрения
После окончательной отработки процесса проводится оценка эффективности внедрения системы лазерного проецирования для разметки, сборки и сварки. Для этого, например, делается замер времени на изготовление одного изделия серии, а также измерения выборки изделий на соответствие чертежным размерам.
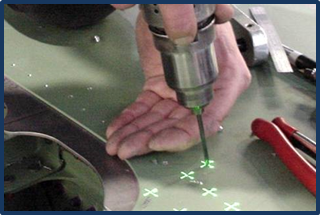
Рис. 3 Пример разметки под сверление.
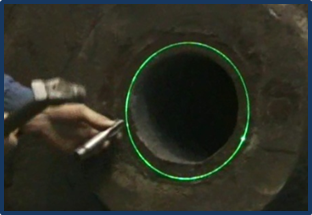
Рис. 4 Пример разметки для последующей механической обработки.
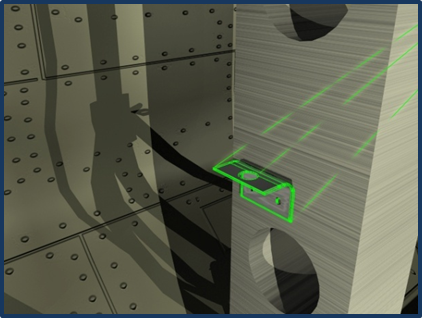
Рис. 5 Пример разметки для сборки и позиционирования.
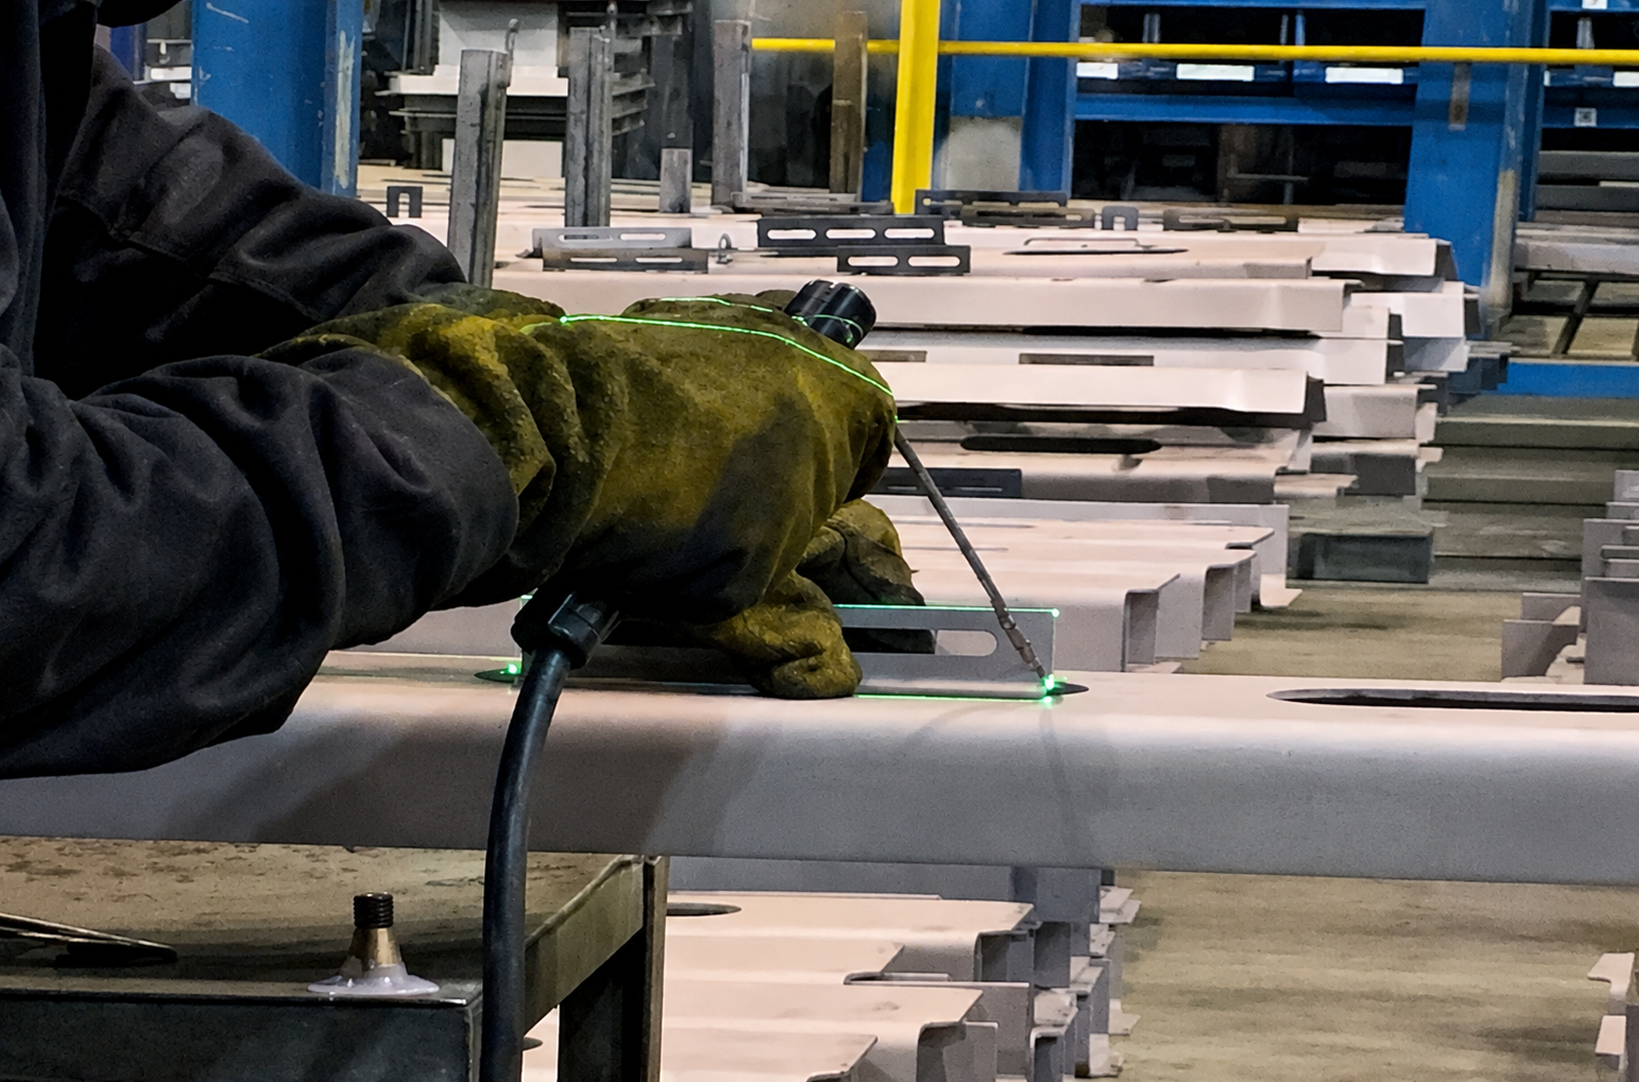
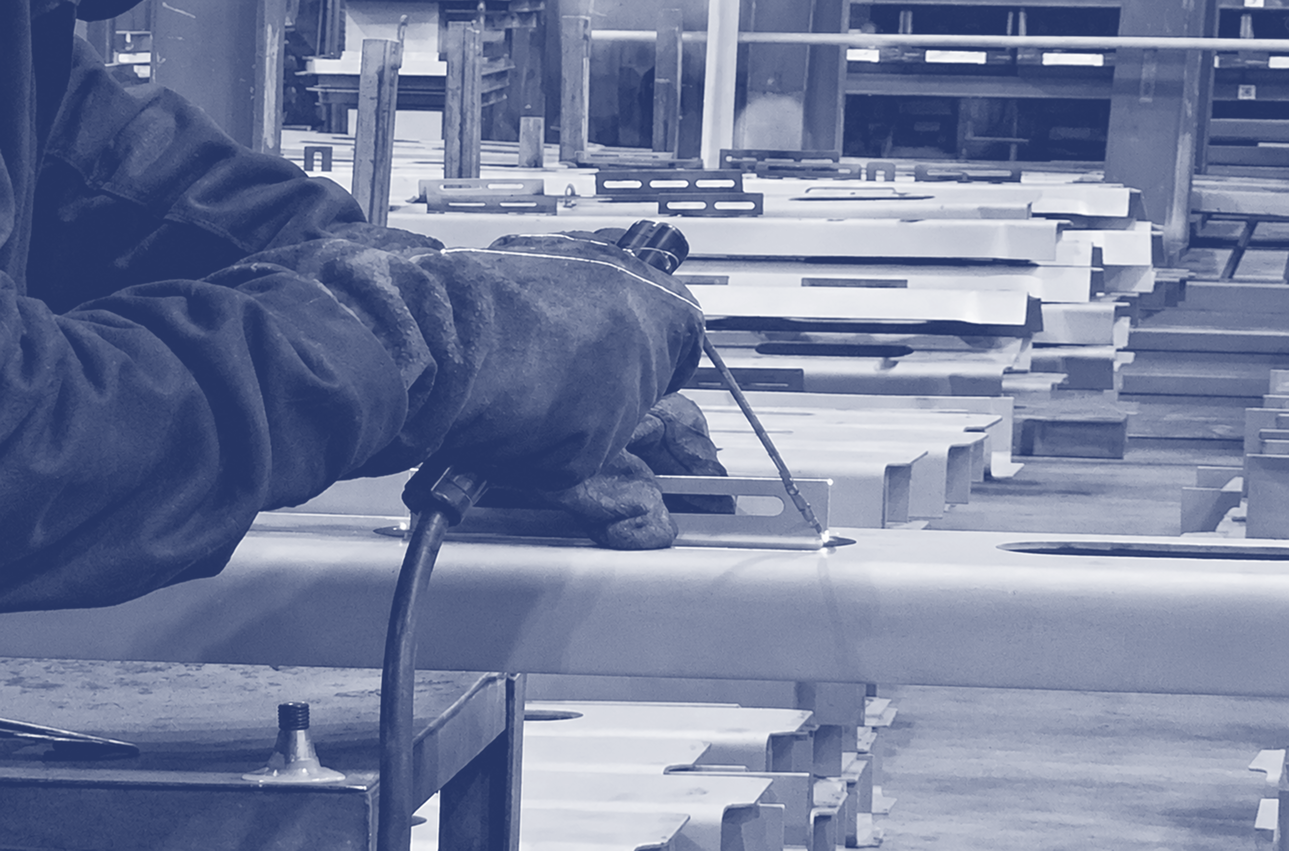
Рис. 6 Пример использования лазерной разметки для сварки.
Вывод
На конкретных примерах было показано, что внедрение новой технологии позволяет снизить трудоемкость процессов разметки, сварки и сборки до 50% в зависимости от задачи. При этом новая технология показывает хорошую повторяемость получающегося итогового результата, а также позволяет вскрыть недочеты предыдущих этапов производства (отклонения поставляемых на сборку/сварку изделий от чертежей).
К основным преимуществам внедрения данной технологии можно отнести:
Дополнительно надо отметить, что наиболее оптимальным вариантом внедрения систем лазерного проецирования в технологические процессы производства является проведение опытного пилотного проекта, который позволит не только оценить эффективность новой методики, но также поможет заказчику убедиться в компетентности поставщика данного решения.
- оптимизацию производственных процессов;
- структуризацию процесса разметки на программном уровне, что позволяет обучать новых рабочих производственному процессу гораздо быстрее, чем при классическом подходе;
- автоматическое создание отчета по завершению процесса производства, что позволяет отследить все этапы выполнения работ по разметке, сборке или сварке;
- гибкость в доработке процесса разметки с учетом внесения изменений в техническую документацию;
- минимизацию времени на отдельные операции, связанные с использованием специальных приспособлений для разметки и установки заготовки.
Дополнительно надо отметить, что наиболее оптимальным вариантом внедрения систем лазерного проецирования в технологические процессы производства является проведение опытного пилотного проекта, который позволит не только оценить эффективность новой методики, но также поможет заказчику убедиться в компетентности поставщика данного решения.