

Авторы:
А.И. Деревянных (АО «Адмиралтейские верфи»)
В.В. Дубинка (СПбГМТУ)
Рассмотрены основные требования и этапы обеспечения точности изготовления корпусных конструкций, применяемые в АО «Адмиралтейские верфи». Этапы контроля корпусных конструкций координатно- измерительными системами.
Ключевые слова: контрольные линии и опорные точки, допустимые отклонения, сварочные усадки.
Применение координатно-измерительных систем
Применять координатно-измерительные системы при постройке надводных судов «Адмиралтейские верфи» начали в конце 90-х годов.
Применение координатно-измерительных систем для измерений на этапах изготовления и монтажа корпусных конструкций рассматривается как инструмент для получения достоверной информации о размерах изготавливаемых корпусных конструкций, для совершенствования технологии их изготовления, с целью минимизации объемов пригоночных работ при монтаже их на этапе сборки корпуса, и является обязательной частью процесса изготовления и монтажа корпусных конструкций.
За истекший период на предприятии было построено 27 надводных судов и кораблей разных типов. По опыту постройки определены основные выводы и условия минимизации объемов пригоночных работ.
Контрольные линии
На каждой секции должны быть контрольные линии, параллельные основным плоскостям заказа, в соответствии со схемой, выпускаемой для данного проекта судна.
Контрольные линии не должны совпадать с линиями разметки и установки набора секции. Желательно располагать их как можно ближе к монтажным кромкам секции. На «Адмиралтейских верфях» они располагаются на расстоянии 50 мм от стыков и пазов секций.
Контрольные линии должны иметь заданные координаты в системе координат корабля. Например:
- КЛ 75 шп +250 мм,
- КЛ батокса 3000 мм от диаметральной плоскости,
- КЛ ватерлинии 8050 мм от основной плоскости.
Контрольные линии вносятся в чертежи секции, размечаются при разметке деталей и сохраняются до окончания формирования корпуса. При ручной разметке они являются базовыми линиями для построения размерных цепей, при механизированной разметке нанесенные на деталях и узлах линии служат ориентиром для правильного совмещения элементов между собой.
Опорные точки
Точки пересечения продольных и поперечных контрольных линий являются опорными точками и служат для правильного ориентирования секций в системе координат корабля, при оценке их геометрических параметров и установке на стапеле.
При наличии трехмерной модели корпуса и обработке результатов измерений в программе SpatialAnalyzer за опорные точки могут приниматься произвольные точки, зафиксированные на конструкциях секции, координаты которых известны после измерений геометрии секции. Ориентирование секции при установке на стапеле в системе координат корабля производится сравнением измеренных координат опорных точек с координатами этих точек, указанными в отчете по обмерам секции после изготовления.
Количество опорных точек на секциях для достоверной оценки положения должно быть не менее четырех на плоских секциях и не менее восьми на объемных секциях. Схема размещения опорных точек на днишевой секции приведена на рисунке 1.
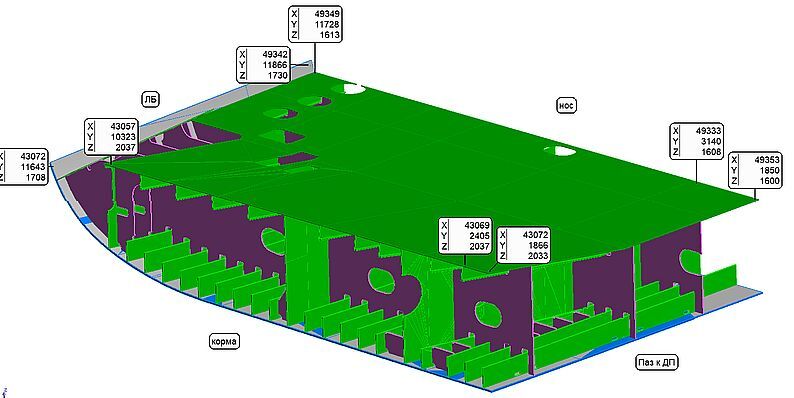
Рис. 1 Схема размещения опорных точек на днищевой секции.
Допустимые отклонения
Допустимые отклонения на положение корпусных конструкций назначаются на размеры этих конструкций от контрольных линий секций. В этом случае они соответствуют отклонению координат этих конструкций и применимы как для измерений линейными средствами, так и координатно-измерительными системами.
Например, размер до конструкции 5000 ±3 мм от контрольной линии 3000 мм от диаметральной плоскости соответствует координате этой конструкции Y = 8000 ±3 мм.
Численные значения допустимых отклонений должны обеспечивать заданное допустимое смещение элементов смежных секций при сборке на стапеле, при этом принятые значения применяются ко всем корпусным конструкциям независимо от их размеров.
На предприятии допустимое смещение корпусных конструкций смежных секций на монтажных соединениях принято по ОСТ5Р.9613−2015 — 10 мм и приняты следующие допустимые отклонения:
Обмеры секций
Обмеры секций после изготовления выполняются координатно-измерительными системами по кромкам секций, так как именно кромки стыкуются между собой. Количество точек измерений должно быть достаточным для оценки геометрических характеристик секции.
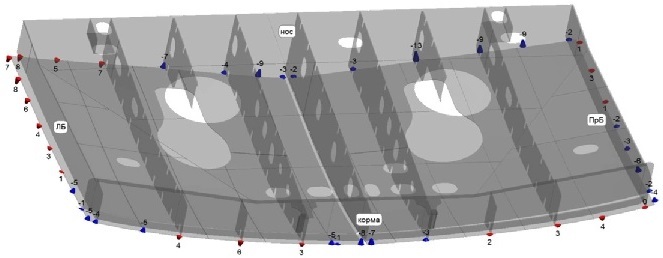
В среднем в состав отчета входят 8 эскизов отклонений измеренных корпусных конструкций. Кроме аттестации геометрических параметров, по результатам отклонений выявляются систематические отклонения и передаются в инженерные службы предприятия для разработки мероприятий по их компенсации.
Учет сварочных усадок
Чтобы изготовить секцию с размерами, максимально близкими к теоретическим, размеры вырезаемых деталей должны быть увеличены на величину ожидаемых усадок от сварочных и правочных работ.
При применении сварки монтажных стыков на керамической подкладке с зазором 6+2 мм возможно изготовление секций с отклонением кромки от плоскости стыка +0/-3 мм без дополнительной обработки, однако вероятность получения таких результатов невысока.
Поэтому выравнивание кромок секции после изготовления является обычной технологической операцией. Для этого секции должны иметь минимальный припуск: на предприятии он принят 5 мм для секций средней части и увеличивается до 20 мм для оконечностей. Припуски вносятся в чертежи секций, что исключает ошибки при подготовке деталей.
Этапы обеспечения точности
Процесс обеспечения требуемой точности изготовления и установки корпусных конструкций включает ряд последовательных этапов.
Разработка конструкторской документации выполняется на основе трехмерной модели корпуса в теоретических размерах. Модель имеет посекционную структуру, а поверхность наружной обшивки строится в твердотельном варианте, позволяющем определять координаты любой точки.
После выпуска схемы разбивки корпуса разрабатываются схема контрольных линий и схема формирования корпуса. Контрольные линии вносятся в модель, а схема формирования используется для проектирования монтажных разъемов секций.
Перед разработкой чертежа секции определяется плоскость сборки, которая не меняется в процессе изготовления, так как от нее зависит назначение коэффициентов сварочных усадок.
При разработке чертежей в них вносятся контрольные линии, припуски, компенсаторы деформаций и параметры сварочных зазоров.
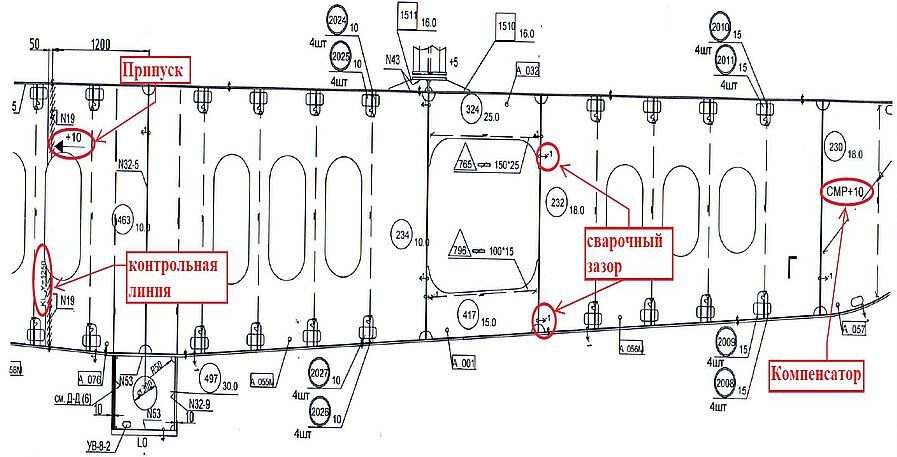
Рис.3 Фрагмент рабочего чертежа секции
Детали корпуса проектируются в теоретический размер, после чего с помощью программных средств учитываются сварочные усадки. При выводе данных на производство контур детали уже содержит необходимые корректировки.
При вырезке деталей выполняется механизированная разметка контрольных линий и линий установки набора. Далее детали собираются в узлы и панели, которые передаются в цеха объемной сборки.
В процессе объемной сборки координатно-измерительными системами производятся следующие операции:
- проверка перпендикуляра при разметке сборочной площадки под сборку секции;
- проверка соответствия обводам и правильности разметки набора на узлах наружной обшивки с погибью после сварки листов;
- проверка правильности установки крупногабаритных узлов;
- аттестация геометрических параметров секции после изготовления.
При аттестации секции производятся измерения:
- координат опорных точек;
- отклонений от теоретических значений монтажных кромок секции по листам и набору;
- отклонений от теоретических значений положений обшивки, набора, настилов палуб и платформ по кромкам секции.
При установке секций на стапеле, вхождение в систему координат корабля производится по планкам стапельной разметки и дополнительным базовым точкам на подкрановых путях стапеля.
Для оценки положения секции производятся измерения координат опорных точек устанавливаемой секции и смежных с ней установленных секций. Схема измерений при установке бортовой секции на стапеле показана на рисунке 4.
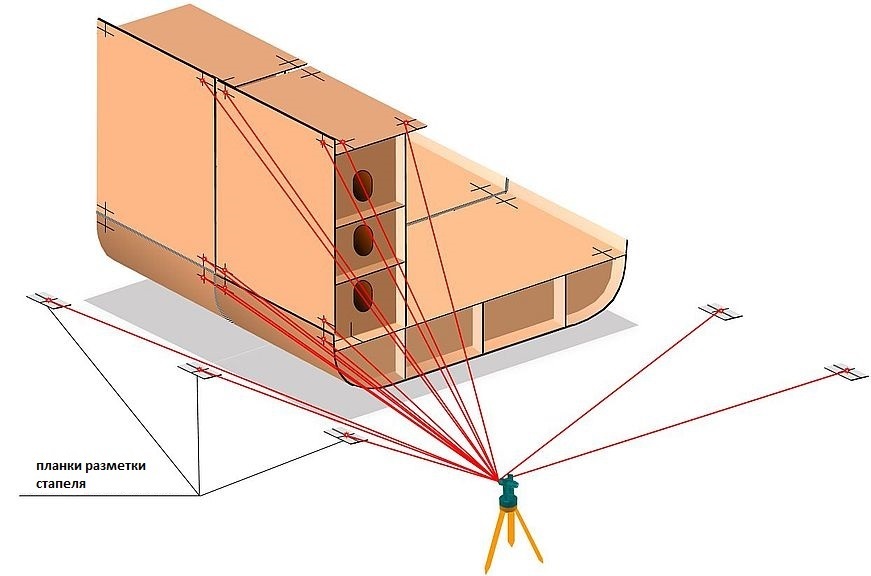
Рис. 4 Схема измерений при установке бортовой секции на стапеле
Вывод
Применение координатно-измерительных систем в сочетании с использованием контрольных линий и учетом сварочных деформаций позволило обеспечить требуемую точность изготовления корпусных конструкций, снизить объем пригоночных работ и повысить качество сборки корпуса судна.